11 طرح کرکره برقی تیغه پانچ
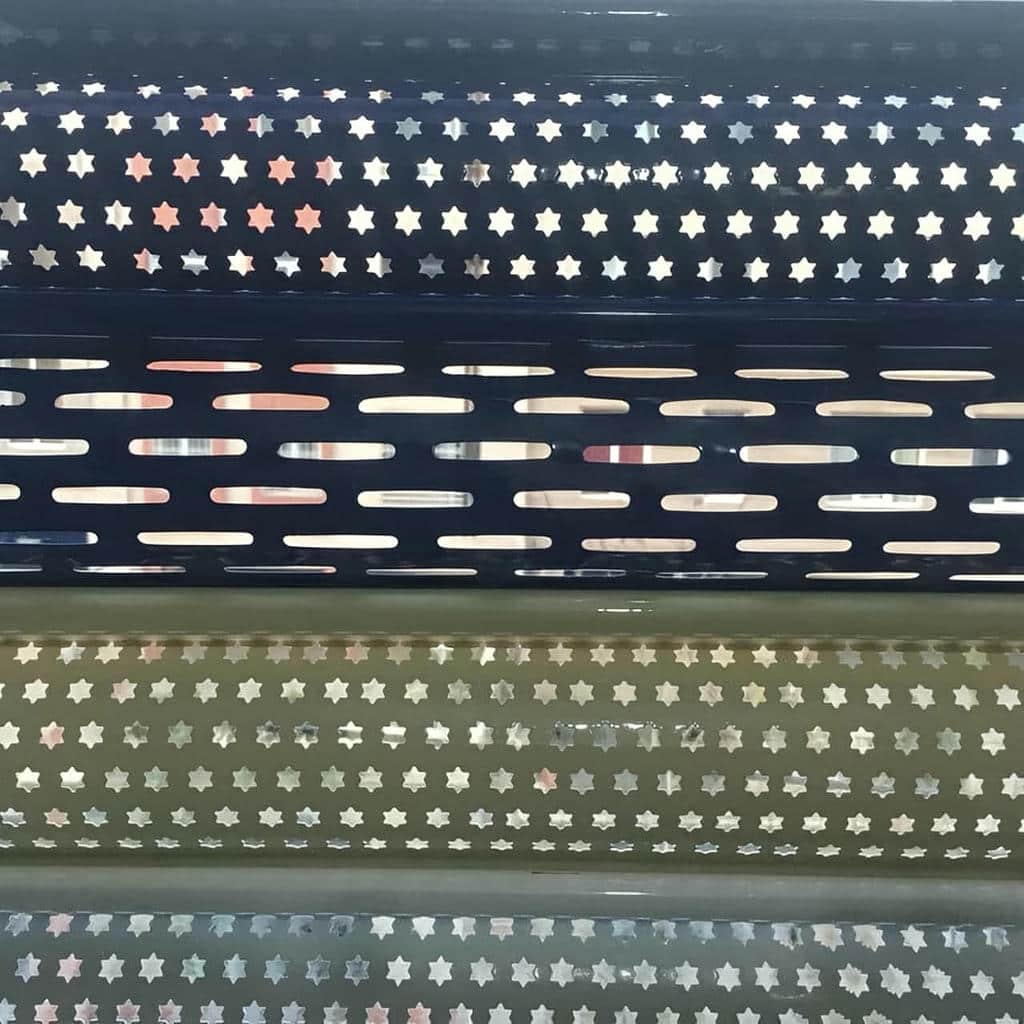
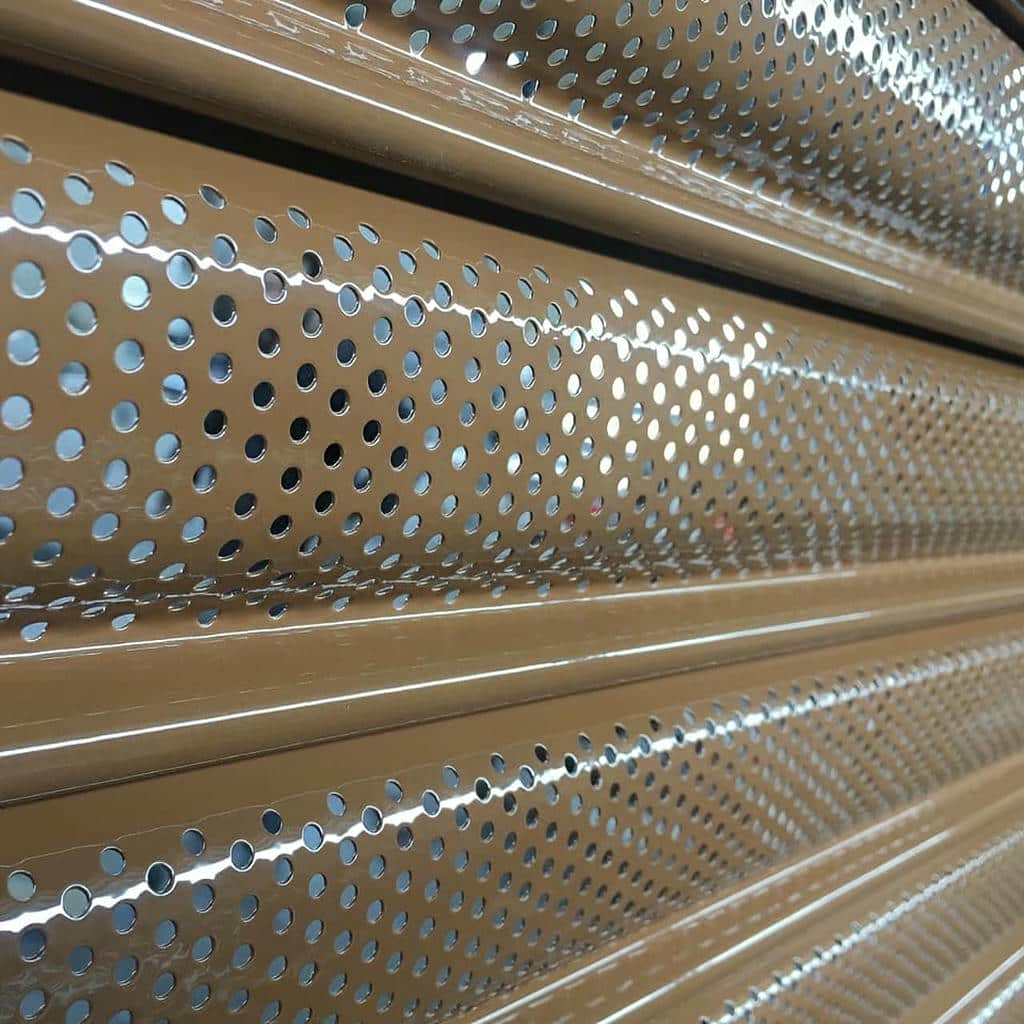

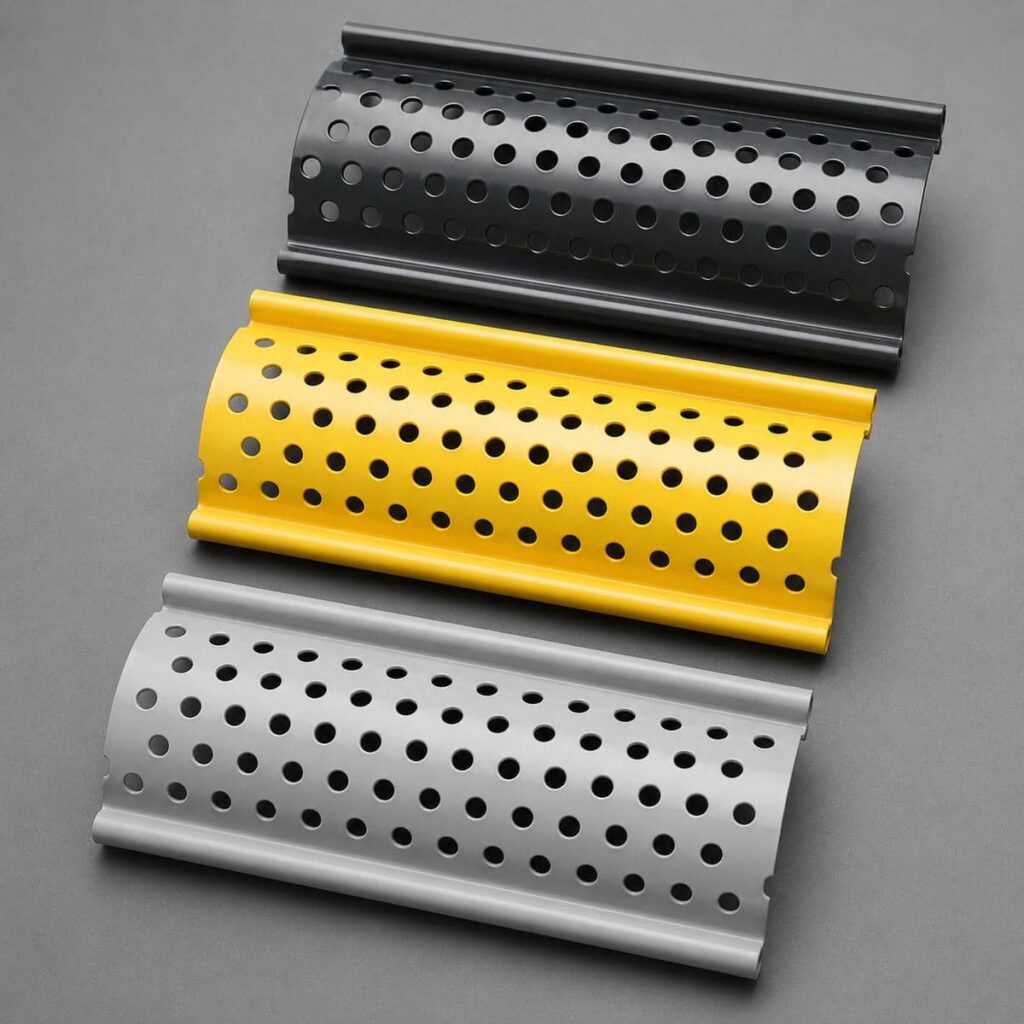
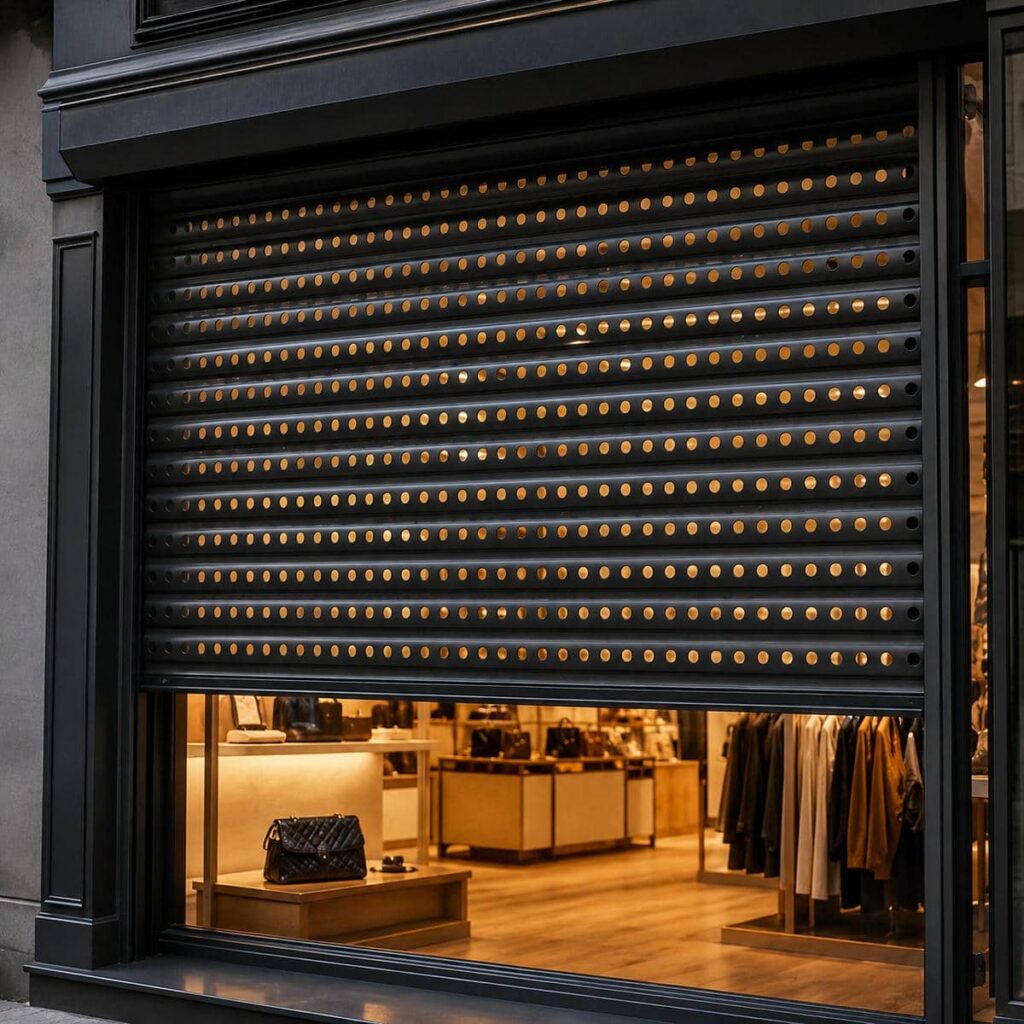
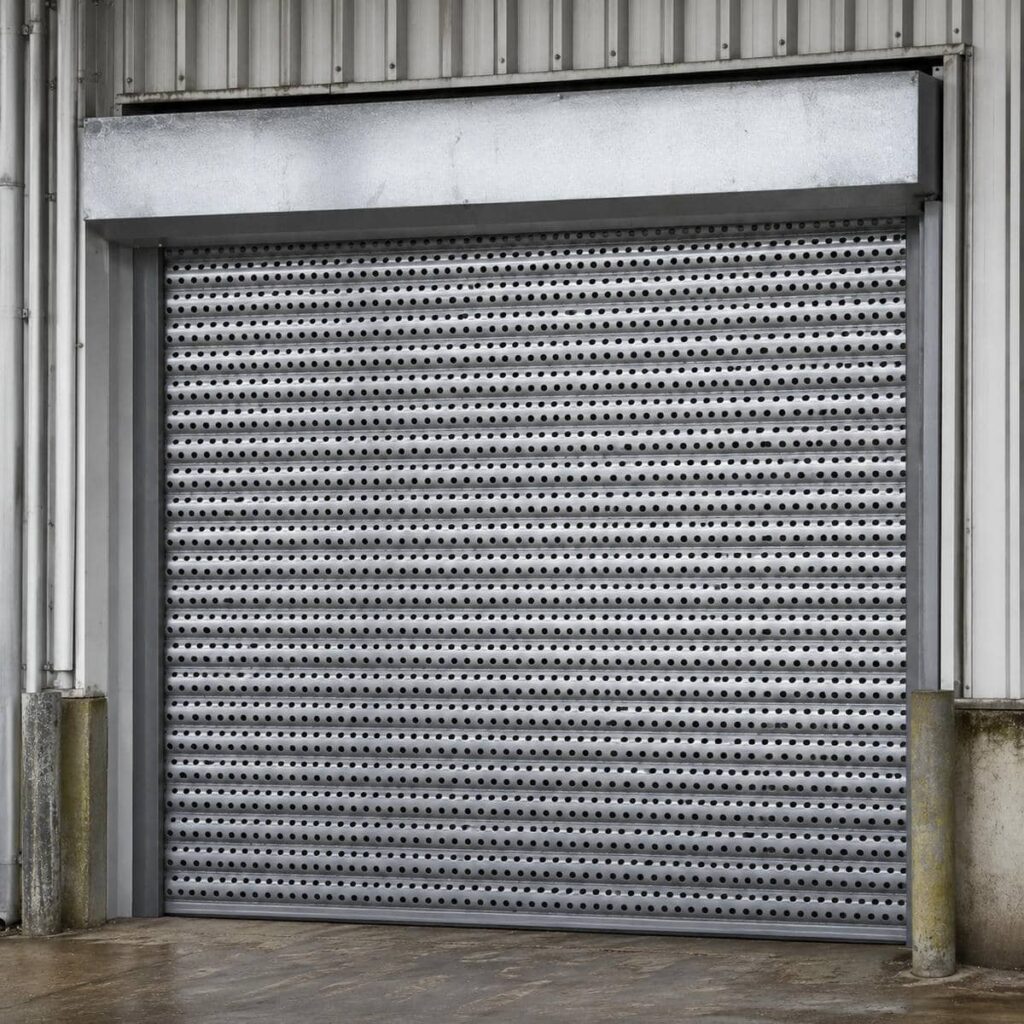
11 طرح کرکره برقی تیغه پانچ به مشتری کمک می کند جنس تیغه, اندازه سوراخ ها و میزان عبور نور را پیش از سفارش با کاربری و ابعاد واقعی دهانه هماهنگ کند. خریدار معمولاً می خواهد پس از بسته شدن کرکره, تهویه یا دید محدود حفظ شود, اما درباره مقاومت تیغه, فاصله پانچ ها, صدای حرکت و امنیت ریل تردید دارد. کرکره برقی تیغه پانچ می تواند با سوراخ های ریز, متوسط, درشت, خطی, تمام پانچ, نیمه پانچ, ترکیبی یا رنگ سفارشی ساخته شود و هر طرح بر وزن پرده, ظاهر نما و انتخاب موتور اثر متفاوتی می گذارد. ضخامت پروفیل, تعداد پل های داخلی, کیفیت پوشش, کپس انتهایی, ریل, شفت, موتور و تجهیزات ایمنی باید همراه با الگوی پانچ بررسی شوند. انتخاب نامتناسب ممکن است موجب کاهش استحکام, ورود بیش از انتظار گردوغبار, صدای اضافی یا محدودشدن دید برخلاف خواسته مشتری شود. هزینه نهایی نیز به ابعاد, متریال, حجم پانچ, رنگ, قطعات کنترلی, زیرسازی و خدمات نصب وابسته است. سازه ساختمان با مشاوره, اندازه گیری و هماهنگی جزئیات سفارش کمک می کند مشتری با اطمنان بیشتری میان نور, تهویه, امنیت, ظاهر و نگهداری تصمیم بگیرد.
| موضوع | توضیح | نکته انتخاب |
|---|---|---|
| مشاوره نیاز مشتری | نوع کاربری, میزان دید, سطح تهویه, ابعاد دهانه و ساعات تردد بررسی می شود تا طرح تیغه پانچ با انتظار مشتری هماهنگ باشد. | این مرحله از سفارش الگویی جلوگیری می کند که ظاهر مناسبی دارد اما نور یا امنیت موردنیاز را تأمین نمی کند. |
| بازدید و اندازه گیری | عرض, ارتفاع, فضای رول, محل موتور, مسیر ریل, وضعیت زیرسازی و موانع سقفی پیش از تولید ثبت می شوند. | اندازه گیری دقیق احتمال تغییر تیغه, اصلاح ریل و تأخیر در اجرای سفارش را کاهش می دهد. |
| انتخاب الگوی پانچ | پانچ ریز, متوسط, درشت, خطی یا ترکیبی از نظر عبور نور, تهویه, دید و مقاومت پروفیل مقایسه می شود. | اندازه سوراخ ها باید با شرایط محیط, نوع کالا و سطح حفاظت تناسب داشته باشد. |
| بررسی جنس تیغه | تیغه آلومینیومی یا فولادی گالوانیزه از نظر وزن, ضخامت, خوردگی, رنگ و سازگاری با موتور ارزیابی می شود. | جنس تیغه باید بر اساس عرض دهانه, تردد و شرایط نگهداری انتخاب شود. |
| هماهنگی موتور و شفت | توان موتور, قطر شفت و صفحات جانبی بر پایه وزن کامل پرده, ارتفاع و تعداد چرخه های کاری تعیین می شوند. | کاهش وزن ناشی از پانچ نباید تنها معیار انتخاب ظرفیت موتور باشد. |
| بررسی ریل و کپس | عمق ریل, نوارهای جانبی, کپس انتهایی و فاصله دو ریل با ضخامت تیغه و عرض دهانه هماهنگ می شوند. | ریل نامتناسب می تواند باعث لرزش, ساییدگی یا خروج تیغه از مسیر شود. |
| هماهنگی ایمنی | فتوسل, فلاشر, لبه ایمنی, توقف موتور و خلاص کن بر اساس مسیر عبور افراد یا خودروها جانمایی می شوند. | تجهیزات ایمنی بهتر است پیش از سیم کشی و نصب نهایی در سفارش ثبت شوند. |
| تست و تحویل | حرکت پرده, صدای تیغه, توقف بالا و پایین, ریموت و قرارگیری پروفیل ها داخل ریل چند بار آزمایش می شوند. | مشتری باید روش استفاده عادی, نظافت و بازکردن اضطراری را هنگام تحویل بداند. |
| پشتیبانی و نگهداری | روش پاک کردن سوراخ های پانچ, کنترل رنگ, بررسی ریل و روند ثبت درخواست تعمیر برای مشتری توضیح داده می شود. | رسیدگی سریع به تغییر صدا یا خم شدگی یک تیغه از گسترش خرابی جلوگیری می کند. |
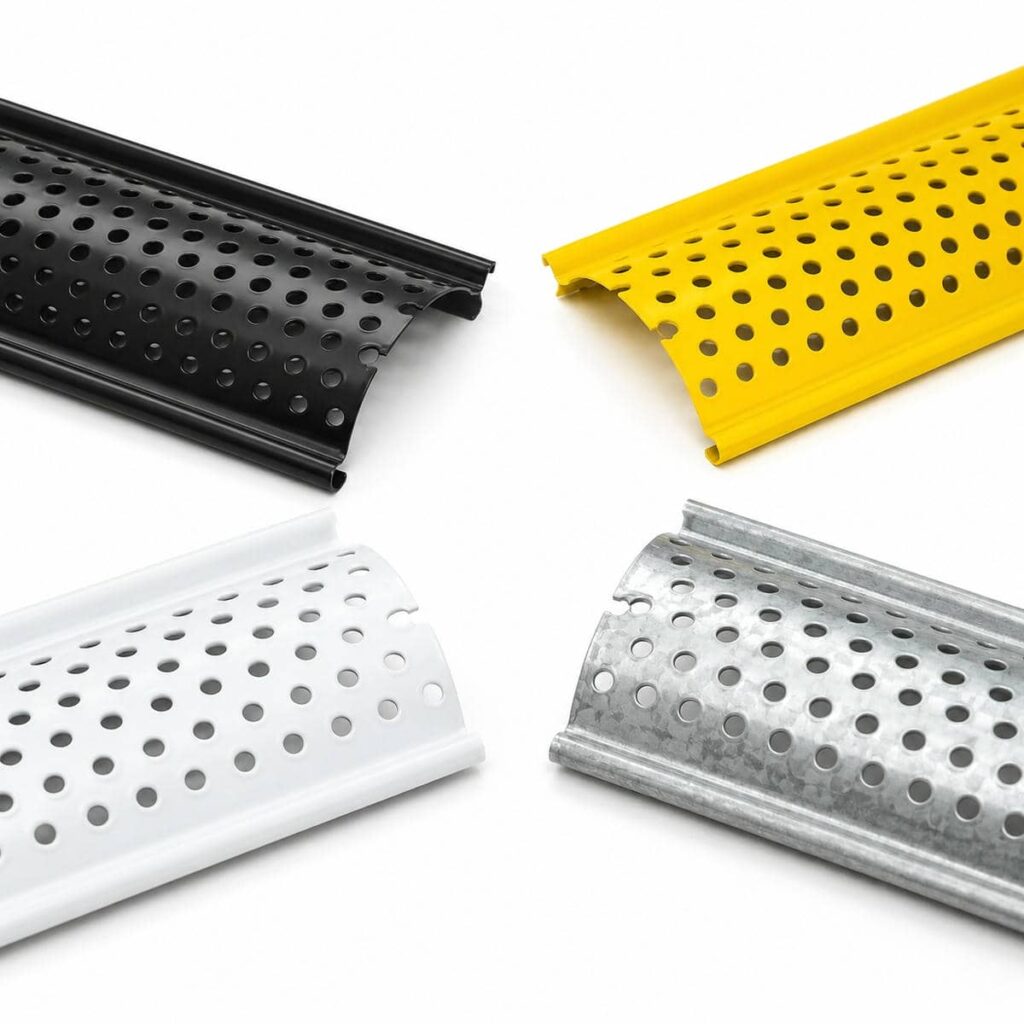
اطلاعات تماس


مشاوره برای شناخت 11 طرح کرکره تیغه پانچ
شناخت طرح های تیغه پانچ باید با پرسش درباره میزان نور, تهویه, دید و حفاظت آغاز شود, زیرا یک الگوی ثابت برای همه ورودی ها نتیجه مشابهی ایجاد نمی کند. فروشگاهی که می خواهد نور ویترین پس از بسته شدن پرده دیده شود با پارکینگ یا انباری که تهویه محدود برای آن مهم است, نیاز متفاوتی دارد. قطر سوراخ ها, تعداد ردیف ها, محل بخش پانچ شده و رنگ تیغه می توانند ظاهر و عملکرد را تغییر دهند. در مشاوره سفارش, نمونه های ریز, درشت, خطی, نیمه پانچ و ترکیبی همراه با محدودیت های آن ها توضیح داده می شوند. این مسیر کمک می کند مشتری بداند هر طرح چه مقدار دید ایجاد می کند, چه اثری بر وزن و استحکام دارد و چگونه باید با ریل, موتور و شرایط نگهداری هماهنگ شود.
مشاوره انتخاب پانچ ریز, متوسط, درشت و خطی
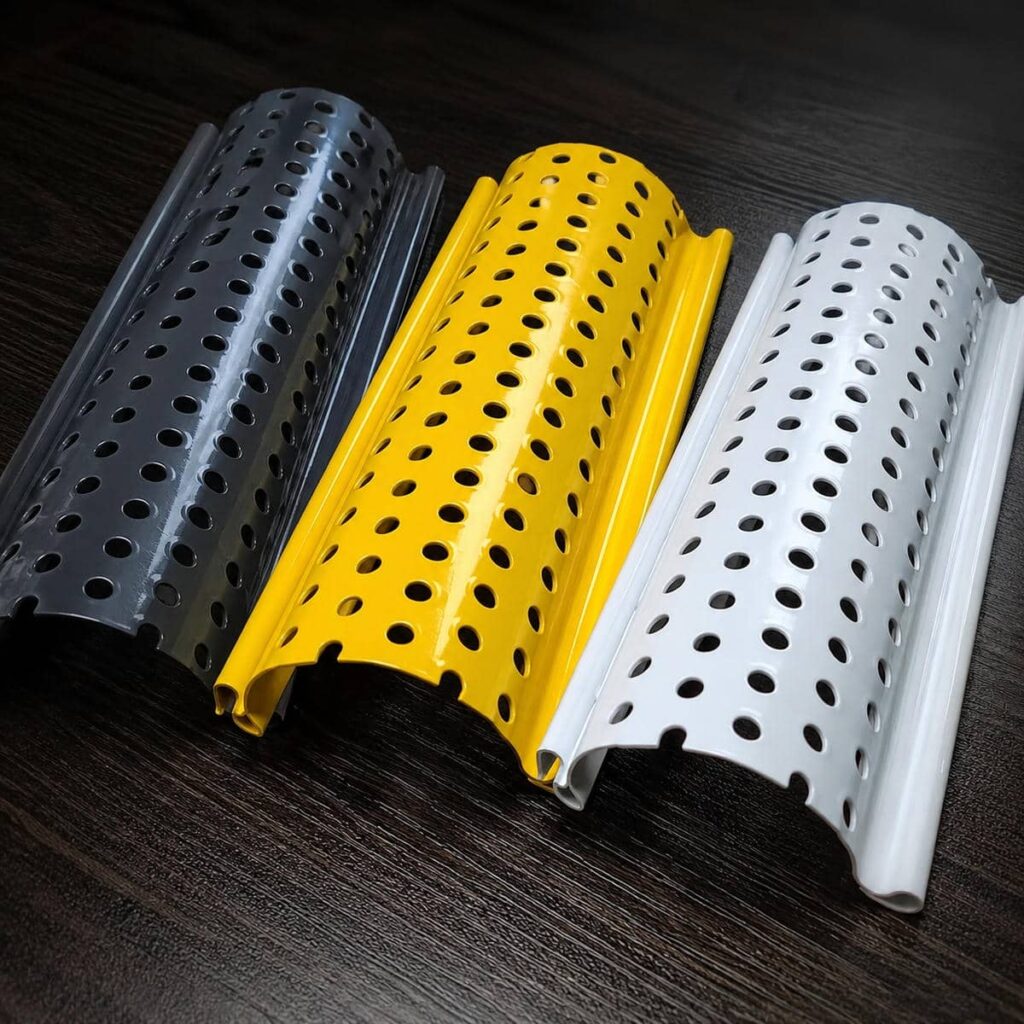
طرح اول از پانچ ریز و متراکم استفاده می کند و نور را به صورت نقطه ای عبور می دهد, در حالی که مشاهده فضای پشت تیغه محدودتر باقی می ماند. این طرح برای مشتریانی مناسب است که تهویه کنترل شده می خواهند و نمی خواهند کالا یا فضای داخلی به طور کامل دیده شود. طرح دوم دارای سوراخ های متوسط است و تعادل بیشتری میان دید, عبور هوا و سطح بسته تیغه ایجاد می کند. فاصله سوراخ ها باید منظم باشد تا نمای پرده پس از بسته شدن یکدست دیده شود.
طرح سوم با پانچ درشت, نور و جریان هوای بیشتری عبور می دهد و برای بعضی ورودی های داخلی یا ویترین ها قابل بررسی است. بزرگ ترشدن سوراخ ها می تواند سطح بسته پروفیل را کاهش دهد؛ بنابراین ضخامت, پل داخلی و عرض دهانه اهمیت بیشتری پیدا می کنند. طرح چهارم از پانچ خطی یا کشیده بهره می برد و ظاهر متفاوتی نسبت به سوراخ های گرد دارد. جهت خطوط, فاصله ردیف ها و هماهنگی آن ها با عرض کرکره باید پیش از تولید مشخص شود تا پرده در حالت بسته منظم باقی بماند.
هماهنگی طرح تمام پانچ, نیمه پانچ و ترکیبی
طرح پنجم به صورت تمام پانچ اجرا می شود و بیشتر تیغه های پرده دارای سوراخ های منظم هستند. این مدل برای فضاهایی بررسی می شود که عبور نور یا هوا در سطح وسیع اهمیت دارد, اما باید میزان ورود گردوغبار و دید به داخل نیز ارزیابی شود. طرح ششم نیمه پانچ است و فقط بخشی از ارتفاع کرکره از تیغه های سوراخ دار ساخته می شود. این ساختار به مشتری اجازه می دهد قسمت پایین را بسته تر نگه دارد و نور یا تهویه را در بخش بالایی حفظ کند.
طرح هفتم ترکیبی است و تیغه های پانچ شده, بسته و گاهی شفاف را در یک پرده کنار هم قرار می دهد. محل هر بخش باید پیش از تولید روی نقشه سفارش ثبت شود, زیرا تغییر ترتیب تیغه ها پس از مونتاژ می تواند زمان و هزینه اجرا را افزایش دهد. مدل ترکیبی برای هماهنگ کردن حریم, نور و ظاهر مفید است, اما وزن بخش های مختلف باید در محاسبه موتور لحاظ شود. توضیح تصویری ترتیب تیغه ها اعتماد مشتری را افزایش می دهد و احتمال اختلاف درباره نمای نهایی را کاهش می دهد.
طرح رنگی, نورگیر, تهویه محور و تقویت شده
طرح هشتم با رنگ سفارشی تولید می شود و می تواند با قاب ورودی, تابلو یا نمای ساختمان هماهنگ باشد. کیفیت آماده سازی سطح و پوشش رنگ در دوام ظاهری نقش دارد و سوراخ های پانچ باید بدون تجمع رنگ یا لبه نامنظم باقی بمانند. طرح نهم با تمرکز بر نورگیر بودن تنظیم می شود و ردیف های پانچ در ارتفاعی قرار می گیرند که روشنایی بیشتری وارد فضای پشت کرکره شود. موقعیت نورپردازی داخلی نیز بر نتیجه این طرح اثر می گذارد.
طرح دهم تهویه محور است و تعداد یا ابعاد سوراخ ها بر پایه جریان هوای موردنیاز انتخاب می شوند. این مدل باید با شرایط بارندگی, گردوغبار و سطح دسترسی محیط هماهنگ باشد. طرح یازدهم ساختار تقویت شده دارد و برای جبران کاهش سطح بسته تیغه از پروفیل مناسب, پل داخلی یا ریل مقاوم تر استفاده می کند. عنوان تقویت شده به معنای امنیت مطلق نیست و زیرسازی, قفل و نصب همچنان اهمیت دارند. مشاوره حرفه ای باید منفعت و محدودیت هر تقویت را پیش از سفارش روشن کند.
- میزان نور و دید هر طرح را با نمونه واقعی بررسی کنید.
- پانچ درشت را همراه با ضخامت تیغه و عرض دهانه بسنجید.
- محل تیغه های نیمه پانچ و ترکیبی را پیش از تولید ثبت نمایید.
- رنگ تیغه را کنار قاب و نمای موجود مقایسه کنید.
- طرح تهویه محور را با شرایط گردوغبار و بارندگی هماهنگ نمایید.
اعتماد به متریال و ساختار سفارش تیغه پانچ
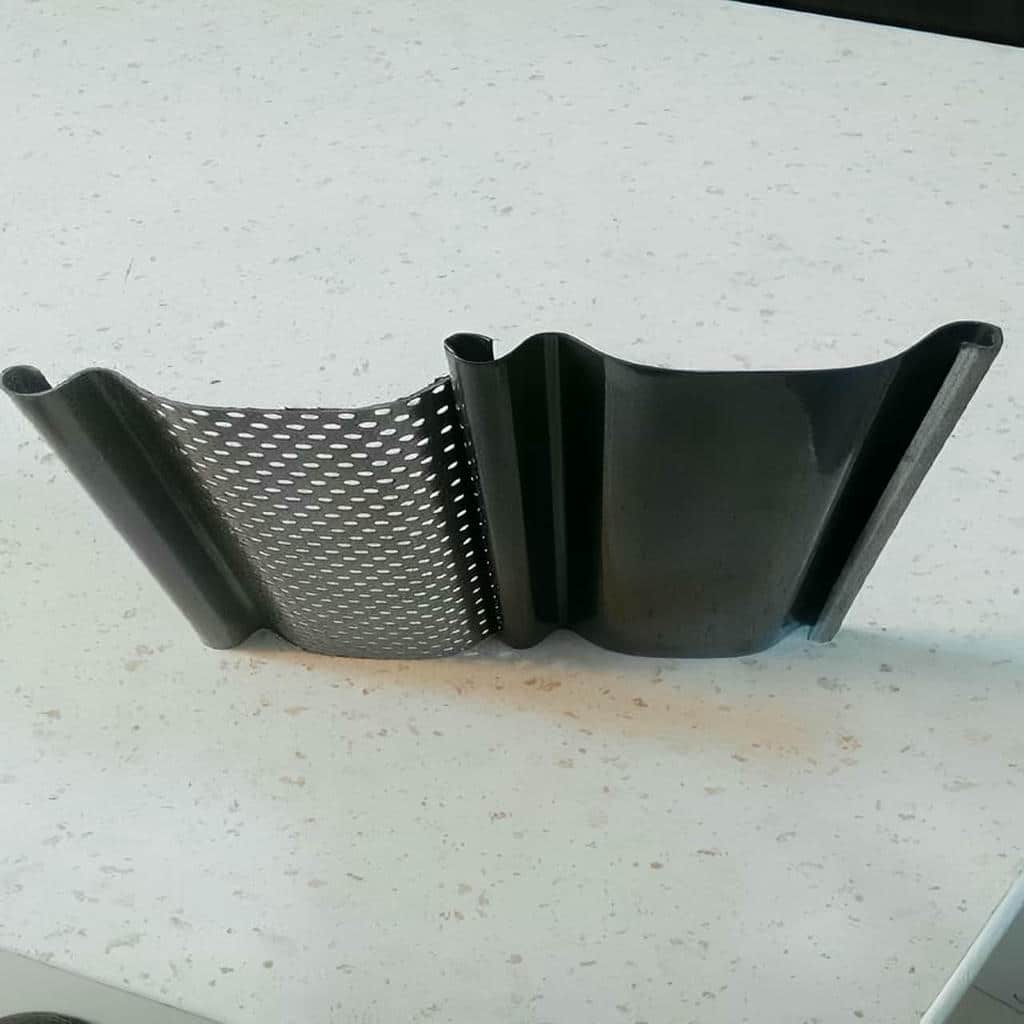
عملکرد کرکره تیغه پانچ از هماهنگی جنس پروفیل, الگوی سوراخ ها, پل های داخلی, کپس, ریل, شفت و موتور شکل می گیرد. سوراخ کاری منظم فقط یک ویژگی ظاهری نیست و محل پانچ می تواند بر رفتار تیغه هنگام رول شدن یا قرارگیری داخل ریل اثر بگذارد. آلومینیوم وزن متعادل تری دارد و فولاد گالوانیزه برای بعضی سفارش های مقاوم تر بررسی می شود, اما هیچ متریالی بدون توجه به ابعاد و تردد انتخاب نمی گردد. موتور نیز باید بر پایه وزن کامل پرده و چرخه کاری تعیین شود. سازه ساختمان در بررسی سفارش, ارتباط میان اجزا را برای مشتری توضیح می دهد تا تفاوت دو پیشنهاد مشابه فقط با عباراتی مانند تیغه ضخیم یا پانچ باکیفیت بیان نشود و تصمیم بر پایه مشخصات روشن انجام گیرد.
بررسی آلومینیوم, فولاد و کیفیت پانچ
تیغه آلومینیومی پانچ شده برای بسیاری از دهانه های فروشگاهی و پارکینگی قابل بررسی است, زیرا وزن آن می تواند با موتورهای متناسب هماهنگ شود و تنوع رنگی مناسبی داشته باشد. کیفیت آلیاژ, وزن پروفیل, ضخامت دیواره و پل های داخلی بر دوام آن اثر می گذارند. تیغه فولادی گالوانیزه وزن بیشتری دارد و در بعضی پروژه های امنیت محور یا صنعتی مطرح می شود. انتخاب میان این دو متریال باید با توجه به عرض, تردد, شرایط خوردگی و ظرفیت زیرسازی انجام شود.
کیفیت پانچ با یکنواختی سوراخ ها, فاصله منظم, لبه های تمیز و نبود تغییر شکل در پروفیل سنجیده می شود. سوراخ نامنظم یا لبه تیز می تواند ظاهر تیغه را کاهش دهد و در زمان نظافت مشکل ایجاد کند. عملیات پانچ نباید قلاب اتصال یا پل های اصلی را تضعیف کند. مشتری بهتر است نمونه نزدیک از سطح و پشت تیغه را مشاهده کند و بداند الگوی موردنظر روی چه نوع پروفیلی اجرا می شود. این بررسی از انتخاب طرحی که فقط در تصویر دور جذاب است جلوگیری می کند.
هماهنگی پل داخلی, قلاب و کپس انتهایی
پل های داخلی تیغه به حفظ فرم پروفیل کمک می کنند و باید با محل سوراخ کاری هماهنگ باشند. اگر پانچ بیش از حد به بخش های تقویتی نزدیک شود, رفتار تیغه می تواند تغییر کند. قلاب های بالا و پایین نیز اتصال میان پروفیل ها را ایجاد می کنند و باید بدون لقی زیاد یا گیرکردن حرکت کنند. کیفیت قلاب بر صدای پرده, نظم رول شدن و امکان بازشدن تیغه ها اثر دارد. در سفارش حرفه ای, شکل مقطع و محل پانچ به صورت هم زمان ارزیابی می شوند.
کپس های انتهایی حرکت جانبی تیغه ها را محدود می کنند و از جابه جایی پروفیل داخل ریل جلوگیری خواهند کرد. نصب نامنظم کپس ممکن است باعث ساییدگی, لرزش یا گیرکردن پرده شود. تعداد و نوع کپس باید با عرض تیغه و شرایط تردد تناسب داشته باشد. در طرح های ترکیبی, تفاوت وزن و فرم تیغه ها نیز باید هنگام مونتاژ کنترل گردد. مشتری در زمان تحویل می تواند نظم لبه ها و حرکت بدون ضربه داخل ریل را بررسی کند تا ایرادهای قابل اصلاح پیش از استفاده روزانه برطرف شوند.
انتخاب ریل, شفت و موتور قابل اعتماد
ریل جانبی باید با ضخامت تیغه, کپس ها و ابعاد دهانه هماهنگ باشد. فاصله کم میان ریل ها اصطکاک ایجاد می کند و فاصله زیاد باعث لرزش یا ضربه پرده می شود. نوارهای جانبی می توانند به کاهش صدا کمک کنند, اما جایگزین نصب تراز نیستند. شفت نیز از نظر قطر, ضخامت و طول باید برای وزن کامل کرکره مناسب باشد. خمش محور در دهانه عریض می تواند موجب رول شدن نامنظم و فشار بیشتر بر یک سمت ریل شود.
موتور توبولار برای برخی دهانه های متناسب ساختاری جمع وجور فراهم می کند و موتور ساید در بعضی سفارش های بزرگ تر یا پرتردد بررسی می شود. نوع موتور باید پس از محاسبه وزن پرده, ارتفاع و دفعات استفاده تعیین گردد. فتوسل, فلاشر, لبه ایمنی, ریموت و خلاص کن نیز باید هم زمان با سیستم حرکتی انتخاب شوند. سازه ساختمان هنگام تحویل, روش استفاده عادی و اضطراری را توضیح می دهد تا مشتری بدون آزمون و خطا با تجهیزات کار کند.
- جنس تیغه را همراه با وزن, ضخامت و شرایط خوردگی بررسی کنید.
- لبه و فاصله سوراخ های پانچ را پیش از تولید نهایی کنترل نمایید.
- محل پانچ را با پل های داخلی و قلاب تیغه هماهنگ کنید.
- ریل و شفت را بر اساس وزن کامل پرده انتخاب نمایید.
- موتور و تجهیزات ایمنی را در یک پیشنهاد یکپارچه بسنجید.
هماهنگی اندازه گیری, نصب و تعمیر کرکره پانچ
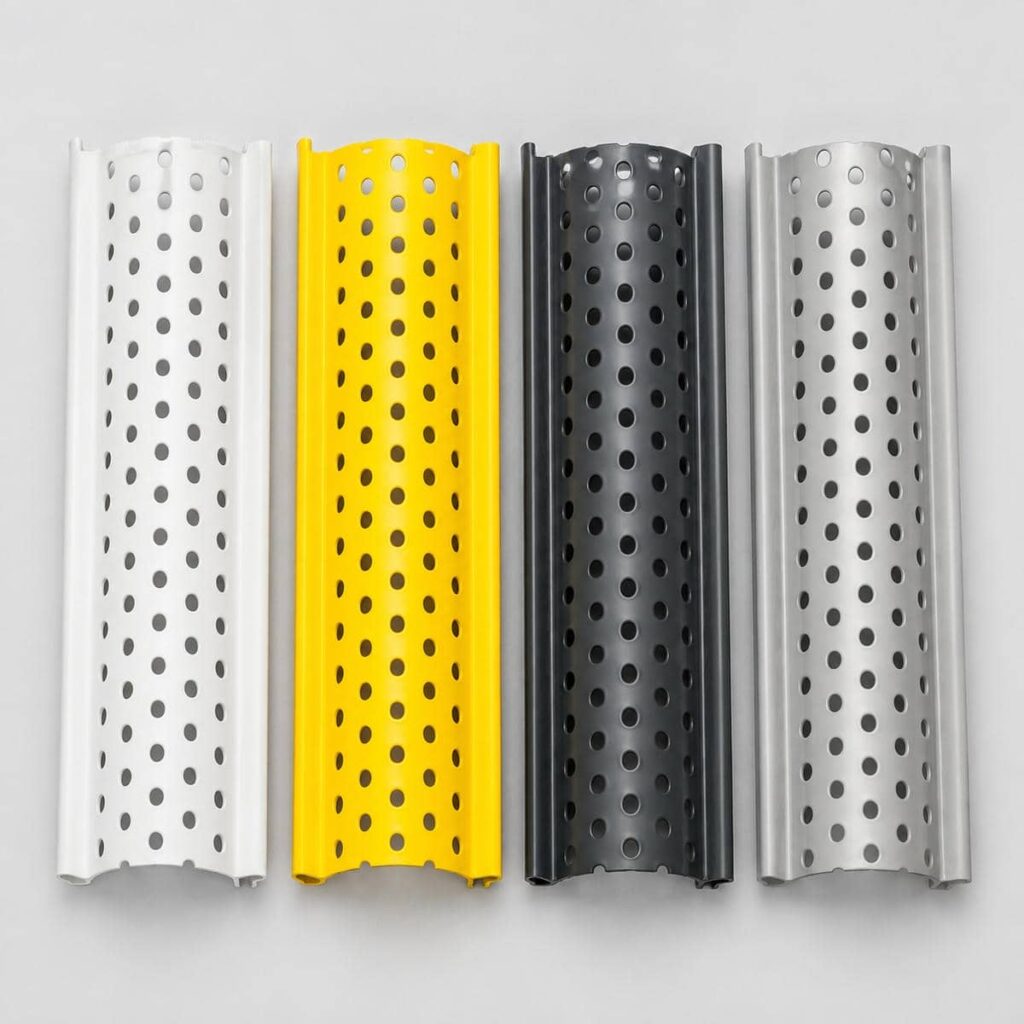
اجرای مطمئن از بازدیدی آغاز می شود که علاوه بر عرض و ارتفاع, هدف مشتری از انتخاب تیغه پانچ را نیز مشخص کند. محل ورود نور, مسیر جریان هوا, فاصله عابر یا خودرو از پرده و احتمال تماس اجسام با تیغه بر طراحی اثر دارند. فضای رول, محل موتور, تابلو, ریل و تجهیزات ایمنی باید پیش از تولید بررسی شوند. وجود سقف کاذب, تابلو, دوربین, لوله یا کرکره قبلی ممکن است روش نصب را تغییر دهد. زمان اجرا نیز با فعالیت محل هماهنگ می شود تا مسیر تردد بیش از حد مسدود نماند. پس از نصب, حرکت تیغه ها, نظم پانچ, توقف موتور و تجهیزات ایمنی در چند چرخه آزمایش می شوند تا سفارش با ظاهر و عملکرد مورد انتظار مشتری تحویل گردد.
بازدید و آماده سازی جزئیات سفارش
عرض دهانه در بخش بالا, میانه و پایین اندازه گیری می شود و ارتفاع مفید با فضای لازم برای رول مقایسه خواهد شد. محل صفحات جانبی, شفت و موتور باید روی زیرسازی مناسب قرار گیرد. شیب کف, اختلاف ستون ها یا وجود پوشش سنگی و فلزی نیز در روش نصب اثر دارد. در همین مرحله, موقعیت مطلوب تیغه های پانچ شده نسبت به دید و نور بررسی می شود تا الگو با معماری و کاربری دهانه هماهنگ باشد.
مشتری باید نوع پانچ, میزان تراکم, رنگ, جنس تیغه و تجهیزات کنترل را پیش از تولید تأیید کند. اگر طرح نیمه پانچ یا ترکیبی انتخاب شده است, تعداد و ترتیب تیغه ها در سفارش ثبت می شود. تصاویر یا نقشه ساده می توانند برداشت دو طرف از نتیجه نهایی را یکسان کنند. مشخص بودن دامنه زیرسازی, برق, حمل و نصب نیز از اختلاف در زمان اجرا جلوگیری می کند. این مرحله اعتماد ایجاد می کند, زیرا مشتری دقیقاً می داند چه محصول و چه خدماتی دریافت خواهد کرد.
اجرای استاندارد و تحویل همراه با تست
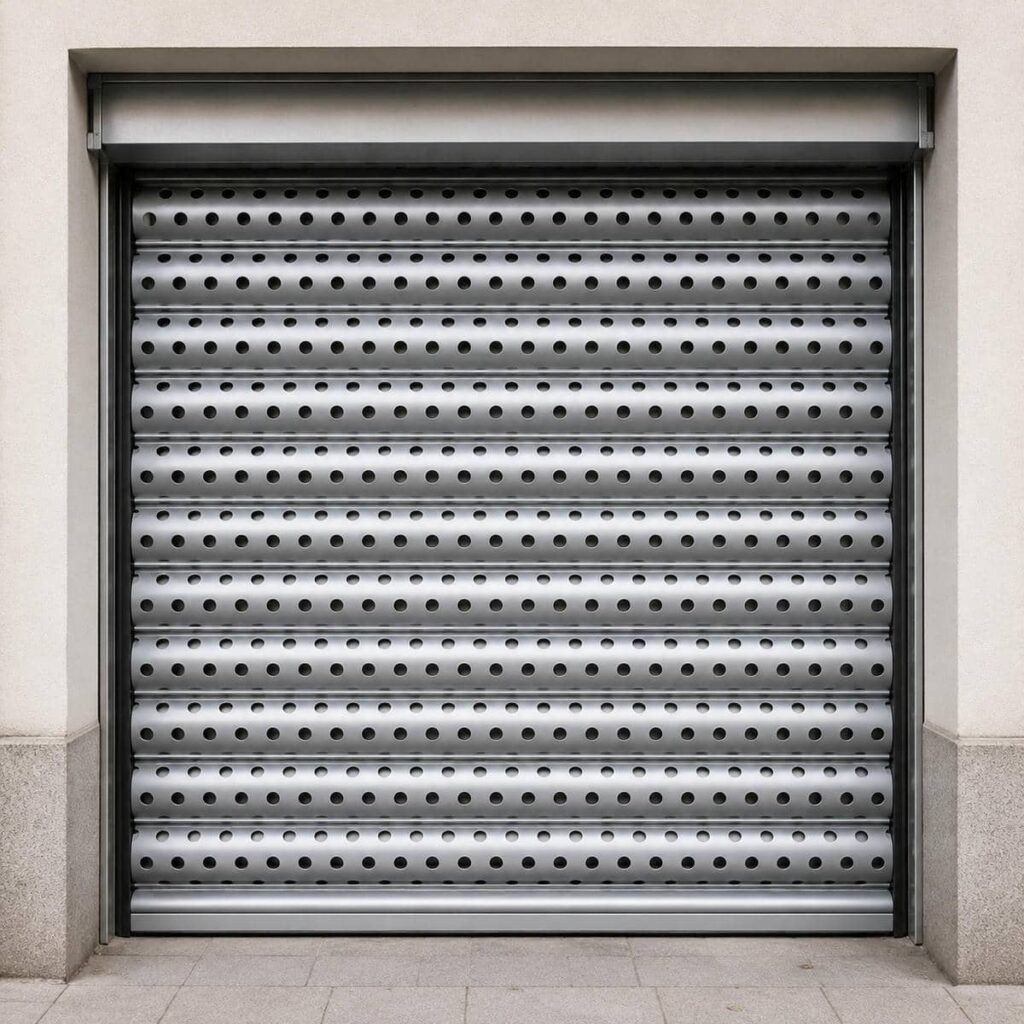
نصب با آماده سازی زیرسازی و مهار صفحات جانبی آغاز می شود. شفت باید تراز باشد و ریل ها به صورت موازی و شاقول قرار گیرند. تیغه ها پس از کنترل ترتیب پانچ, رنگ و کپس ها مونتاژ می شوند و سپس پرده به محور متصل خواهد شد. موتور, برد و تجهیزات کنترلی در محل تأییدشده نصب می شوند. کابل ها باید مرتب و محافظت شده باشند و دسترسی به موتور یا تابلو برای سرویس آینده حفظ شود.
پس از راه اندازی, کرکره چند بار به طور کامل باز و بسته می شود. تیغه ها نباید داخل ریل ضربه بزنند یا هنگام جمع شدن به یک سمت متمایل شوند. توقف بالا و پایین, عملکرد ریموت, فتوسل و خلاص کن نیز آزمایش می شوند. در حالت بسته, نظم ردیف های پانچ, یکنواختی رنگ و فاصله تیغه ها همراه با مشتری کنترل می گردد. تحویل حرفه ای شامل آموزش نظافت سوراخ ها, استفاده اضطراری و نشانه های نیاز به تعمیر است.
عیب یابی و تعمیر بدون تعویض غیرضروری
حرکت کج, صدای ساییدگی, خم شدگی تیغه, بازشدن قلاب, توقف ناقص یا اختلال ریموت از نشانه های نیاز به بررسی هستند. عیب یابی باید از ریل, کپس ها و تیغه آغاز شود و سپس شفت, موتور و برد کنترل گردند. گاهی تجمع آلودگی در سوراخ ها یا ریل دلیل اصلی نیست, اما می تواند حرکت پرده را سنگین تر کند. ادامه استفاده از تیغه تغییرشکل یافته ممکن است فشار را به پروفیل های مجاور منتقل کند و دامنه تعمیر را افزایش دهد.
برای ثبت درخواست تعمیر, تصویر بخش آسیب دیده, نمای کامل پرده و توضیح زمان بروز مشکل مفید است. مشکلات مکانیکی یا ایمنی معمولاً به بازدید حضوری نیاز دارند, زیرا صدای مشابه می تواند علت های متفاوتی داشته باشد. تعمیرکار باید توضیح دهد آیا تعویض یک تیغه, اصلاح کپس, تنظیم ریل یا سرویس موتور لازم است. پس از تعمیر, حرکت کامل, نظم پانچ و تجهیزات ایمنی دوباره آزمایش می شوند تا مشکل اصلی رفع شده باشد و قطعات سالم بدون دلیل تعویض نشوند.
- موقعیت تیغه های پانچ شده را بر اساس نور و دید مشخص کنید.
- ترتیب تیغه های ترکیبی را پیش از تولید تأیید نمایید.
- تراز شفت و شاقول بودن ریل را هنگام نصب کنترل کنید.
- نظم سوراخ ها و رنگ تیغه را پیش از تحویل بررسی نمایید.
- حرکت کج یا خم شدگی تیغه را بدون تأخیر گزارش دهید.
قیمت, سفارش و خدمات سازه ساختمان
برآورد کرکره برقی تیغه پانچ زمانی قابل اعتماد است که الگوی سوراخ کاری, جنس پروفیل و دامنه خدمات پیش از تولید روشن باشند. ابعاد دهانه, وزن تیغه, ضخامت, تعداد ردیف های پانچ, رنگ, موتور, شفت, ریل و تجهیزات ایمنی بر هزینه اثر دارند. طرح تمام پانچ, نیمه پانچ, ترکیبی یا تقویت شده ممکن است مراحل تولید و مونتاژ متفاوتی نیاز داشته باشد. وضعیت زیرسازی, دسترسی نصب, جمع آوری کرکره قبلی و محدودیت زمان اجرا نیز بخشی از سفارش هستند. دو پیشنهاد با ظاهر نزدیک می توانند از نظر جنس تیغه, کیفیت پانچ یا ظرفیت موتور متفاوت باشند. سازه ساختمان با توضیح مرحله به مرحله پیشنهاد کمک می کند مشتری گزینه ها را بر پایه مشخصات مشابه مقایسه کند و بداند هر انتخاب چه اثری بر دوام, ظاهر و استفاده روزانه خواهد داشت.
شفاف سازی عوامل مؤثر بر قیمت سفارش
عرض و ارتفاع دهانه مقدار تیغه, طول ریل, قطر شفت و توان موتور را تعیین می کنند. جنس آلومینیومی یا فولادی, وزن پروفیل, اندازه سوراخ ها, تراکم پانچ و نوع رنگ نیز بر فرآیند تولید اثر دارند. طرح ترکیبی ممکن است به چند نوع تیغه و مونتاژ دقیق تر نیاز داشته باشد. تعداد ریموت, فتوسل, فلاشر, لبه ایمنی, خلاص کن و کاور از دیگر اجزای سفارش هستند. برآورد دقیق پس از مشخص شدن این موارد و بررسی شرایط محل انجام می شود.
برای مقایسه منصفانه, پیشنهادها باید از نظر جنس, وزن تیغه, الگوی پانچ, موتور, شفت, ریل و خدمات نصب هم سطح باشند. هزینه کمتر ممکن است ناشی از حذف تجهیزات ایمنی یا استفاده از پروفیل متفاوت باشد. در مقابل, افزودن امکاناتی که مشتری به آن ها نیاز ندارد نیز تصمیم مناسبی نیست. مشاور باید مشخص کند کدام بخش برای عملکرد ضروری و کدام گزینه ظاهری یا اختیاری است. این شفافیت کمک می کند بودجه به اجزایی اختصاص یابد که منفعت واقعی بیشتری ایجاد می کنند.
مراحل سفارش و هماهنگی تولید و نصب
فرآیند سفارش با دریافت تصویر دهانه, ابعاد تقریبی, نوع کاربری و هدف مشتری از پانچ آغاز می شود. سپس بازدید برای اندازه گیری, بررسی زیرسازی, برق و فضای رول هماهنگ خواهد شد. پس از بازدید, جنس تیغه, الگوی سوراخ ها, رنگ, موتور و تجهیزات کنترل پیشنهاد می شوند. مشتری می تواند درباره میزان دید, عبور هوا, نگهداری و امکان تعمیر سؤال کند. سفارش پس از روشن شدن مشخصات فنی, ترتیب تیغه ها و خدمات اجرایی نهایی می شود.
پس از تأیید, تیغه ها پانچ و رنگ آمیزی می شوند و قطعات موردنیاز برای نصب آماده خواهند شد. زمان اجرا با برنامه فعالیت محل هماهنگ می گردد و مسیر دهانه باید برای کار ایمن خالی باشد. قطعات پیش از نصب با مشخصات سفارش تطبیق داده می شوند و پس از اجرا تست کامل انجام می گیرد. ثبت مدل موتور, نوع برد, رنگ و الگوی تیغه برای خدمات آینده مفید است و پیگیری سفارش را منظم تر می کند.
نگهداری و پشتیبانی پس از تحویل
نگهداری روزانه شامل تمیز نگه داشتن ریل و جلوگیری از انباشته شدن گردوغبار در سوراخ های پانچ است. سطح تیغه باید با شوینده سازگار و دستمال نرم پاک شود تا رنگ یا پوشش آسیب نبیند. ابزار نوک تیز برای تمیزکردن سوراخ ها مناسب نیست, زیرا ممکن است لبه ها یا سطح رنگ را خراش دهد. تغییر صدا, کندشدن حرکت یا ساییدگی یک سمت پرده باید سریع بررسی شود و استفاده مکرر در حالت گیرکردن ادامه پیدا نکند.
سرویس دوره ای می تواند شامل کنترل تیغه, کپس, ریل, شفت, موتور, برد و تنظیم توقف باشد. فاصله سرویس به میزان تردد و شرایط محیطی وابسته است. ثبت تاریخ تعمیر و مشخصات قطعات تعویض شده, عیب یابی آینده را آسان تر می کند. سازه ساختمان با نگهداری اطلاعات سفارش می تواند روند پشتیبانی و تأمین تیغه مشابه را منظم تر انجام دهد. پس از هر تعمیر نیز حرکت کامل و تجهیزات ایمنی باید دوباره آزمایش شوند.
- برای استعلام, ابعاد, جنس و الگوی پانچ را اعلام کنید.
- پیشنهادها را بر اساس پروفیل و خدمات هم سطح مقایسه نمایید.
- ترتیب تیغه ها را پیش از شروع تولید نهایی کنید.
- مشخصات موتور, رنگ و الگوی پانچ را نگهداری نمایید.
- سرویس را با مشاهده نخستین نشانه حرکت غیرعادی پیگیری کنید.
ابعاد تقریبی دهانه, تصویر محل, نوع کاربری, میزان نور یا تهویه موردنیاز و تعداد تردد اطلاعات اولیه هستند. باید مشخص شود پانچ ریز, درشت, تمام پانچ, نیمه پانچ یا ترکیبی مدنظر است. تصویر برای مشاوره ابتدایی مفید است, اما تولید نهایی بهتر است پس از اندازه گیری تخصصی انجام شود. فضای رول, زیرسازی, برق, محل موتور و مسیر ریل نیز در بازدید بررسی خواهند شد.
هزینه به عرض و ارتفاع, جنس و وزن تیغه, اندازه سوراخ ها, تراکم پانچ, رنگ, موتور, شفت و ریل بستگی دارد. طرح ترکیبی یا تقویت شده ممکن است تولید و مونتاژ متفاوتی نیاز داشته باشد. زیرسازی, جمع آوری کرکره قبلی, محدودیت دسترسی و تجهیزات ایمنی نیز بر خدمات اثر می گذارند. برای مقایسه درست, پیشنهادها باید از نظر پروفیل, الگوی پانچ, موتور و دامنه نصب شرایط مشابهی داشته باشند.
پانچ ریز دید و عبور هوا را محدودتر نگه می دارد و ظاهر متراکم تری ایجاد می کند. پانچ درشت نور و تهویه بیشتری فراهم می سازد, اما سطح بسته تیغه را کاهش می دهد. انتخاب به عرض دهانه, جنس پروفیل, سطح حفاظت و شرایط گردوغبار بستگی دارد. هیچ الگویی برای همه پروژه ها برتری مطلق ندارد و ضخامت تیغه, پل های داخلی و ریل باید همراه با اندازه سوراخ ها بررسی شوند.
در برخی پارکینگ ها تیغه پانچ برای عبور هوا و نور قابل بررسی است, اما انتخاب نهایی به ابعاد دهانه, تردد, میزان دید, شرایط بارندگی و سطح امنیت بستگی دارد. محل قرارگیری تیغه های پانچ نیز مهم است و گاهی مدل نیمه پانچ یا ترکیبی نتیجه مناسب تری ایجاد می کند. موتور, ریل و تجهیزات ایمنی باید بر اساس وزن کامل پرده و مسیر عبور خودروها انتخاب شوند.
پس از بازدید و اندازه گیری, زیرسازی و صفحات جانبی آماده می شوند. شفت, موتور, تیغه ها و ریل ها نصب شده و برد و تجهیزات ایمنی راه اندازی خواهند شد. ترتیب تیغه های پانچ و بسته پیش از اتصال نهایی کنترل می شود. سپس حرکت پرده, توقف بالا و پایین, ریموت, فتوسل و خلاص کن آزمایش می شوند. در پایان, نظم سوراخ ها, رنگ و صدای حرکت همراه با مشتری بررسی خواهد شد.
خم شدگی پروفیل, بازشدن قلاب, صدای ساییدگی, حرکت کج, توقف ناقص یا اختلال ریموت نشانه نیاز به بررسی هستند. ادامه استفاده ممکن است فشار بیشتری به تیغه های مجاور, شفت و موتور وارد کند. بهتر است تصویر محل آسیب و وضعیت کامل پرده ثبت شود. تعمیر باید پس از عیب یابی ریل, کپس, تیغه و موتور انجام گردد و پس از پایان کار نیز حرکت و تجهیزات ایمنی دوباره آزمایش شوند.
جمع بندی
انتخاب از میان 11 طرح کرکره برقی تیغه پانچ باید بر پایه میزان نور, تهویه, دید, ابعاد دهانه و سطح حفاظت مورد انتظار انجام شود. طرح های پانچ ریز, متوسط, درشت, خطی, تمام پانچ, نیمه پانچ, ترکیبی, رنگی, نورگیر, تهویه محور و تقویت شده هرکدام ظاهر و شرایط فنی متفاوتی دارند و باید همراه با جنس تیغه, ریل, شفت و موتور بررسی شوند. اندازه گیری دقیق, تعیین محل سوراخ ها, انتخاب پروفیل متناسب و تست تجهیزات ایمنی می تواند احتمال لرزش, صدای اضافی و تعمیر زودهنگام را کاهش دهد. سازه ساختمان با مشاوره پیش از سفارش, بررسی جزئیات دهانه, هماهنگی تولید و پشیتبانی پس از تحویل کمک می کند مشتری فقط بر اساس ظاهر یا مبلغ اولیه تصمیم نگیرد. برای دریافت پیشنهاد متناسب می توان ابعاد تقریبی, تصویر دهانه, میزان دید و طرح پانچ موردنظر را آماده کرد و سپس برای مشاوره, ثبت سفارش یا استعلام قیمت روز اقدام نمود. این مسیر امکان مقایسه روشن تر طرح ها را فراهم می کند و نتیجه نهایی را به نیاز واقعی پروژه نزدیک تر می سازد.